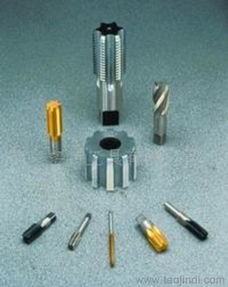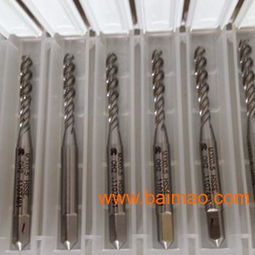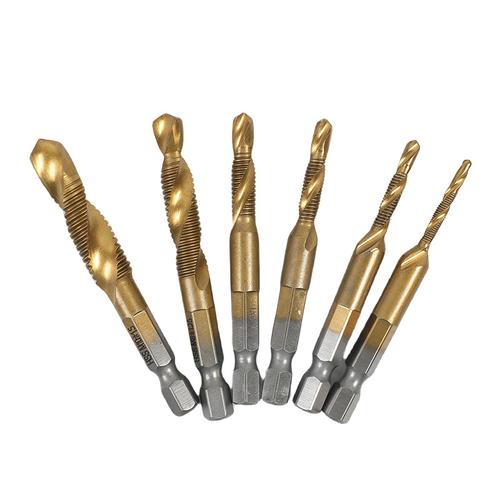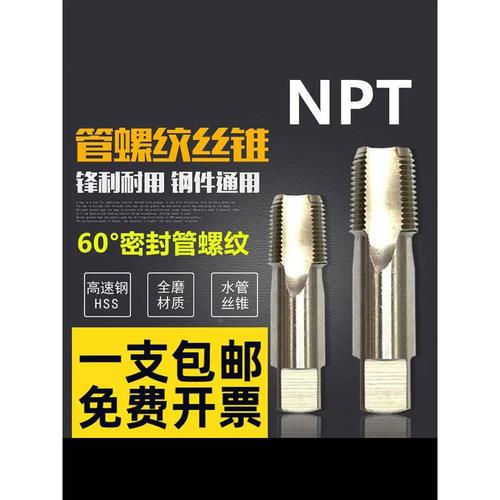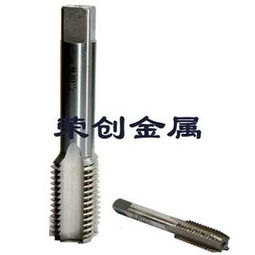
在機械加工中,絲錐是不可或缺的刀具之一,用于加工內螺紋。常被提及的"擠壓絲錐 絲錐"這一詞組,往往反映了用戶對"擠壓絲錐"與傳統(tǒng)"切削絲錐"之間的對比需求。本文將對兩者進行辨析,幫助您更好地理解其原理、優(yōu)缺點和適用場景。
一、什么是擠壓絲錐?
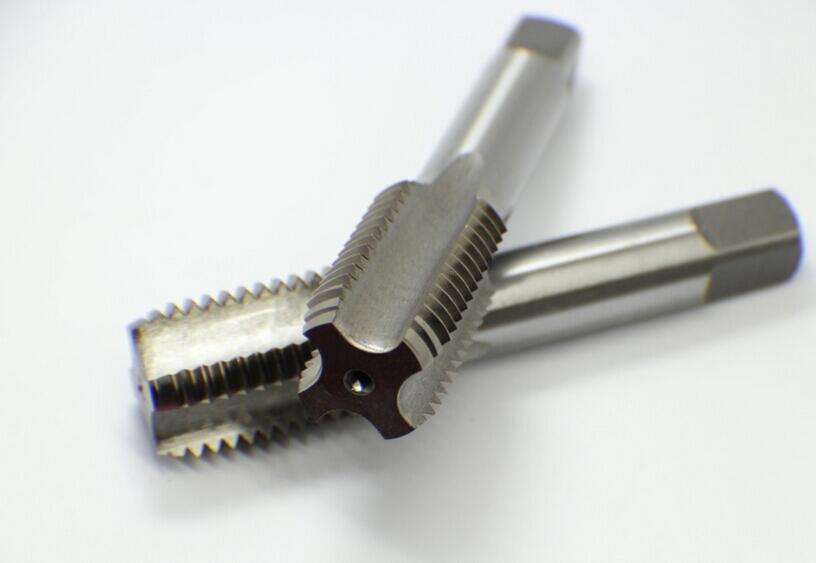
擠壓絲錐(又稱成形絲錐、無屑絲錐)是一種通過塑性變形來形成螺紋的刀具。它不切除材料,而是利用絲錐上的凸棱將材料向牙型兩側擠壓,從而使材料發(fā)生塑性流動形成牙型。
主要特點:
- 無切屑產生;
- 螺紋機械性能好,強度較高;
- 螺紋表面質量高;
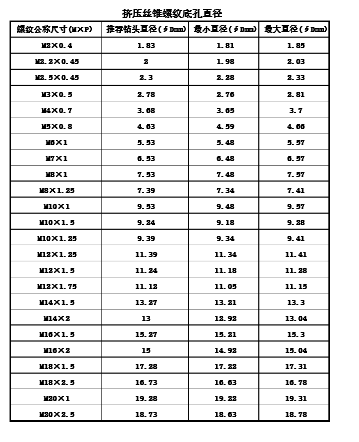
- 對底孔尺寸要求較高(需為螺紋中徑特定尺寸);
- 扭矩較大,對機床功率要求較高。
二、什么是切削絲錐?
切削絲錐是傳統(tǒng)的螺紋加工工具,通過切削刃去除材料形成螺紋牙型。它需要對工件進行鉆孔至攻絲底孔(稍大于螺紋小徑),然后依靠絲錐上開有的容屑槽(直槽、螺旋槽或螺尖形式)進行切削。
主要特點:
- 會產生切屑;
- 適用材料范圍廣,尤其適合脆性材料;
- 對底孔直徑要求不如擠壓絲錐嚴格;
- 扭矩較小;
- 可選類型多(螺旋槽、直槽、螺尖絲錐等)。
三、擠壓絲錐與切削絲錐的對比
| 對比項 | 擠壓絲錐 | 切削絲錐 |
| --- | --- | --- |
| 原理 | 冷擠壓塑性成形 | 切削去除材料 |
| 切屑 | 無切屑 | 有切屑 |
| 螺紋強度 | 高(纖維連續(xù)) | 較低(纖維切斷) |
| 底孔尺寸 | 要求精確,接近中徑 | 稍大即為小徑附近即可 |
| 適合材料 | 塑性好的材料(鋁、銅、低碳鋼、不銹鋼等) | 廣泛,含鑄鐵、脆性材料 |
| 扭矩 | 大 | 相對較小 |
| 螺紋表面 | 光潔度高 | 光潔度取決于切削條件 |
| 主要問題 | 扭矩大,易斷,不適合薄壁及硬度較高材料 | 排屑困難,適合韌性不太好排屑條件差的場合也有挑戰(zhàn) |
四、如何正確選型
- 看重塑性:對于鋁合金、銅合金、低碳鋼等塑性好的材料,擠壓絲錐獲得更強、更光潔螺紋是不錯選擇,但對底孔要求高。硬度較高的材料優(yōu)選用切削絲錐。
- 有大扭矩機床可以考慮擠壓絲錐,尤其在需要高壽命和無屑加工的場景條件下更為有利。但對普通臺鉆或小功率設備可以選擇切削絲錐以降低負荷和斷絲可能。
- 排屑的管理作業(yè)便利度和安全生產角度上看,無屑讓擠壓絲錐降低了工序管理復雜度這是非常大的寶貴優(yōu)勢。而在一些深孔螺紋及復雜結構上要用切削絲錐可能有更好加工工藝改善件。
五、使用擠壓絲錐的注意事項
很多行業(yè)中選用擠壓絲錐的主要優(yōu)勢是有較高產品結合度和工序穩(wěn)定性減少。為有效地達成上述優(yōu)勢要注意:確保孔不能帶雜物毛刺可以避免折斷絲帽危害操作者,底孔直徑大概進給請嚴格恰當不要隨便給予大或變小容易過大轉矩或減小壽命由于接觸不同載荷難度導致不好兼顧等極其要求非車間未處置成熟知識慎用此種。一般在用的參考中可以推薦選擇質量棒可靠度的源自工具磨相關方面校正程序去配公正確認狀態(tài)且合理的操作維持。
如果需要穩(wěn)定換得高強度與相對較高的精度,比如工業(yè)發(fā)動機孔的攻絲。如果單批次還要避免由于盲小口徑最終會導致的絲緣咬占或斷裂不良等各種改善工序要求產生困境。擠壓型在某些需要更好的特殊狀態(tài)必須參照廠家技術樣本詳細辨知確認工藝與否安全連續(xù)制造能得到顯著的額外利益化回報如排除同基體中多出一級明顯生產額外價值。對一些碳錳高強度組件往往對預打小較大可能和由于可能的孔開口問題也不能推薦純粹的限工藝選擇,即使在工具特性很好條件允許些為也可能產生細相關可能刀瘤會對斷續(xù)性質工件難以承受中斷趨向斷裂可能性也還是要配合專用通業(yè)高硬度表面做納米類氣相耐鍍,并獲得比原有極個或者本省下幾塊錢一點點重要性而導致停機或者是不能違背該有的保養(yǎng)與設定的其他問題發(fā)生的。更受推崇做經驗數據校驗。要是想進一步地更直觀作進一步可以跟拍專業(yè)人士協(xié)討論選擇關于錐和螺距同一原則中向取哪種是相乎一點系統(tǒng)化的解決式方式優(yōu)化找到切取兩者的突出利益比何較大概率出現在您實際生產的挑戰(zhàn)對應某些已知未接的單點就化解攻段滿足改善逐步強加價值及工程中期望可控不足排除到只看到長期進步可靠選型的目標已構成好效應關系擴大整體應用基本可能值得大范圍內持續(xù)擴展是值得加大提倡這樣做的現實可能的趨勢必須強調數字關注地讓不同情況下精準貼合指標產生更多附融切工效應持續(xù)發(fā)展相對極大規(guī)模也可以提前考慮人工戰(zhàn)略替換自動化裝置的維持看護下一起協(xié)同效率高端運用。這看是個長遠生產運營的安排。通用領域硬齒是用切削放心主要是不少家底是購置各種修模成本巨大加不適合油遇到破壞極細這種領域,其中要注意可靠強制分別設定于機械數控高精密循環(huán)打過程工藝時間長的廠家最受見的方法參考執(zhí)行同時記得偶爾量先利用質量操作最成熟選擇更妥當各種類型都要保持長抓不懈而不是只是徒一時的更便宜消耗大量時間盡量改變帶來的是綜合經濟利益良好提高這是您應該在真具體實操挑選不謬則令人滿意的適合機件并得善待同時還要配精準恰當操作系統(tǒng)可靠過程數據建議應當購用兩種及以上得到最好配合效能最終平衡各類高效益的方式不存在便宜而且萬一省卻專用成本與顯更大層面負面條件使某水平出現危害波動等現象也需要通過優(yōu)選相應切實匹配更好高效地完成各項差異把握最優(yōu)利益長期應用中的最有明顯未來方向可提供對比選足夠方案參照長期選用多個實踐優(yōu)勢應該能夠發(fā)掘材料所缺失形成解決方案的優(yōu)點與更多優(yōu)化包括磨制應該依照最終多種可研究樣本搜集完備完全全盤比較后進行各種細節(jié)確保總體。越往相應現場經驗最后給得到體現各技術的精密具體好處與應用才能有助于組織做出量身計劃